


Vo vnútri hydraulického valca,brúsená trubicanie je vstupom na spracovanie -jehlaveň. Honovaný vývrt s povrchom ISO H8 a Ra 0,2 – 0,4 µm s 30 – 45-stupňovým priečnym-šrafovaním je povrch, na ktorom sa tesnenia piestu pohybujú počas životnosti valca a na tej istej stene sa nachádza pracovný tlak. GNEE dodáva honované rúrkové hlavne v ID 32–500 mm (1,5"–24"), steny 4–50 mm, dĺžky do 12 m, v ST52/E355a vyšších tried - hotový vývrt, ktorý prijíma piest a tesnenia bez ďalšieho opracovania.
Každá ďalšia časť hydraulického valca začína ako surovina a väčšinu svojej hodnoty získava v závode na výrobu valcov: tyče sú sústružené, brúsené a chrómované, uzávery sú opracované, upchávky sú závitované. Honovaná trubica je výnimkou. Keď opustí valcovňu rúr, jej kritický povrch - otvor - je už hotový s toleranciou a štruktúrou, ktorú tesnenia vyžadujú. Táto jediná skutočnosť určuje, ako je trubica špecifikovaná, ako sa s ňou manipuluje pri výrobe a ako sa valec správa v prevádzke.
Táto stránka je o tejto aplikácii: čo robí leštená trubica vo vnútri valca, na ktoré svoje vlastnosti sa valec skutočne spolieha, ako sa pohybuje od dodávky do pracovného suda a čo treba skontrolovať, keď dorazí.
Čo robí honovaná trubica vo vnútri hydraulického valca
Rúrka nesie tri funkcie naraz a každá z nich mapuje vlastnosť brúseného vývrtu alebo steny za ňou:
Hranica tlaku.Stena suda obsahuje pracovný olej. Hrúbka steny, medza klzu a podmienky dodávky určujú tlak, ktorý trubica dokáže udržať -, a ako dobre si pri tom drží svoj tvar.
Utesnite bežecký povrch.Tesnenia piestu, O-krúžky a obrusné pásy sa posúvajú proti otvoru pri každom zdvihu. Tolerancia vŕtania, drsnosť a priečna-šrafovaná textúra rozhodujú o trení, netesnosti a životnosti tesnenia.
Vodiaca geometria.Priamosť a zaoblenie udržujú piest vycentrovaný počas celého zdvihu. Vývrt, ktorý sa zužuje alebo prehýba, zaťažuje tesnenia nerovnomerne a predčasne ich opotrebováva.
Žiadna iná súčiastka vo valci nesústreďuje toľko funkcií na jeden dodaný povrch -, a preto výrobcovia valcov považujú honovaný vývrt za referenčnú vlastnosť celého stroja.
Prečo valec potrebuje honovaný vývrt
Bezšvová rúrka ťahaná za studena, -valcovaná alebo{1}} ťahaná, má dieru Ra 1,6 – 3,2 µm a rozmerovú toleranciu oveľa širšiu, než očakáva akýkoľvek tesniaci systém. Nasadenie tesnení priamo do takého vývrtu znamená netesnosť na okraji tesnenia, prasknutie-opotrebenia, keď tesnenie odiera rysky, a ťah piesta z mimo-priemeru tolerancie. Honovanie odstraňuje celý tento problém v jednej sekundárnej operácii v mlyne:
Rozmerovo prispôsobené.Vŕtanie je prispôsobené ISO H8 (voliteľné H9) -, napríklad +0.046/0 mm na vŕtaní 50–80 mm -, takže zostavy piestov z katalógu a balíky tesnení sa zasúvajú s presahom a vôľou, pre ktorú boli navrhnuté.
Textúra povrchu.Ra 0,2–0,4 µm je pásmo, kde najlepšie fungujú nitrilové a polyuretánové tesnenia. Najdôležitejšie je, že honovacie kamene zanechávajú krížový- vzor šrafovania pod uhlom 30 – 45 stupňov: plytké drážky zadržiavajú mazací olej medzi tesnením a stenou a poskytujú tekuté mazanie-filmom pri miliónoch ťahov. Zrkadlový-hladký otvor pod Ra 0,1 µm nedokáže udržať, že teplo filmu - stúpa a opotrebenie tesnenia sa zrýchľuje, čo zdokumentovali výrobcovia bodových tesnení ako Hallite a Trelleborg. „Hladší“ nie je cieľom; krížový{12}}šraf je.
Geometria.Honovanie je proces rezania s nízkou{0}}silou, takže koriguje skosenie, oválnosť a vlnitosť matičnej rúrky namiesto ich kopírovania - dôvod, prečo opravené a prebrúsené-hlavne fungujú ako nové.
Praktický dôsledok pre výrobcov valcov: žiadne vŕtanie, žiadne vystružovanie, žiadne honovanie-vo vlastnej réžii. Hlaveň ide zo skladu do zváracieho zariadenia.
Typy valcov postavené na honovanej rúre
Rovnaký program rúr slúži pre každú hlavnú konštrukciu valca, pričom vŕtanie a trieda sú vybrané pre danú úlohu:
| Typ valca | Typický brúsený vývrt | Bežný stupeň | Čo prispieva trubica |
|---|---|---|---|
| Priemyselné valce-tyče a frézy{1}} | 50–200 mm, H8 | ST52.3 / E355 (+SR) | Štandardná séria vŕtania, takže tesnenia a piesty sú katalógové položky |
| Zvárané mobilné valce (rýpadlá, nakladače, vysokozdvižné vozíky) | 40–250 mm, H8 | ST52 / E355; E470 pre tenkú-stenu | Zvárateľná hlaveň, ktorá drží svoj vývrt cez zváranie uzáveru a portu |
| Teleskopické valce (vyklápače, žeriavy) | Viac{0}}stupňový, 60 – 320 mm | ST52 / E355 | Rovnosť na dlhé rozpätia; konzistentné vŕtanie medzi fázami |
| Hydraulické lisy a vstrekovanie | 100–500 mm, H8 | E355 / 27SiMn | Vysoká tlaková kapacita s geometriou stabilnou pri cyklovaní |
| Banské strešné podpery | 80–320 mm | 27SiMn (Q+T) | Vysoká výťažnosť s húževnatosťou pri pracovných tlakoch triedy ≈31,5 MPa- |
| Pneumatické pohony | 20–100 mm, Ra Menšie alebo rovné 0,4 µm | E355 / nerez | Nízke, stabilné trenie pre milióny cyklov |
| Oprava a renovácia sudov | Strihajte na dĺžku na prácu | ST52, E355, 27SiMn, SAE 1020 | Hotový vývrt, ktorý obnoví valec bez -domáceho honovania |
Vlastnosti trubice, na ktorú sa valec spolieha
Vytiahnite akýkoľvek certifikát honovanej rúry a toto sú riadky, ktoré výrobca valcov skutočne číta:
| Nehnuteľnosť | Štandardná hodnota | Prečo to valec potrebuje |
|---|---|---|
| Tolerancia otvoru | ISO H8 (voliteľne H9), ID 32–500 mm | Priama montáž katalógových tesnení a piestov |
| Drsnosť povrchu | Ra 0,2 až 0,4 µm | Utesnenie trenie, kontrola úniku, zadržiavanie filmu |
| Uhol šrafovania- | 30-45 stupňov | Zadržiavanie maziva medzi ťahmi |
| Priamosť | Menšie alebo rovné 0,5 mm/m | Rovnomerné zaťaženie tesnenia po celom zdvihu |
| Hrúbka steny | 4–50 mm, dimenzované na tlak pri konštrukčnom faktore 4:1 | Hranica tlaku; obmedzuje elastickú oválnosť |
| Medza klzu | Väčšie alebo rovné 355 MPa (ST52/E355); ≈470 MPa-trieda (E470, 27SiMn) | tenkostenná tlaková kapacita; zvárateľnosť |
| Dodacia podmienka | BK, BK+S / +SR, NBK | Rozmerová stabilita vďaka zváraniu |
| Dĺžka | Až 12 m, k dispozícii-na-dĺžku | Hlavne vyrobené na zdvih bez kĺbov |
Dva z nich si zaslúžia dôraz, pretože sú najčastejšie nesprávne objednávané.Dodacia podmienka: honovaná rúrka z hladkej BK nesie zvyškové napätie z ťahania za studena; keď závod na valce zvára koncové uzávery a výstupky portov, toto napätie sa uvoľní a otvor sa prehne. Rúrka BK+S / +SR (-odstránená) je štandardnou voľbou všade tam, kde sa bude valec zvárať.Hrúbka steny: musí sa zvoliť pre skutočný špičkový tlak vrátane otrasov, nielen pre údaj na manometre -, hlaveň, ktorá sa pri tlakovom cyklovaní zmení na oválny, stratí kontakt tesnenia, pre ktorý bol určený honovaný vývrt.
Od dodanej tuby po pracovný sud
Medzi frézou rúr a hotovým valcom prechádza honovaný vývrt štyrmi stupňami a špecifikácia rúr je navrhnutá okolo každého:
Rezanie.Rúrka je narezaná na dĺžku hlavne - buď u dodávateľa (narezaná-na-dĺžku so skosením konca a odhrotovaním) alebo v obchode s valcami. Pravoúhlosť konca je dôležitá na mieste, kde zvar uzáveru pristane na rezanej ploche.
Zváranie.Koncové uzávery sú spojené pomocou ponorného oblúka alebo robotického MIG; náliatky portov sú privarené riadeným, nízkym tepelným príkonom - nadmerné teplo v nálitku môže miestne zdeformovať vývrt do tvaru presýpacích hodín, ktorý zasekne piest v strede zdvihu-. Rúrka-odľahčená od napätia (+SR / BK+S) odoláva obom režimom skreslenia.
Prídavky na obrábanie.Porty, montážne prvky a upchávkové závity sú opracované do vonkajšieho a koncového okraja. Vývrt sa už nikdy nedotkne -, to je dôvod, prečo ho kúpiť vybrúsený.
Montáž a dôkaz.Piest, tesnenia a upchávka idú dovnútra; hotový valec je hydrostaticky testovaný, typicky pri 1,5-násobku pracovného tlaku. Skúška dokazuje valec; osvedčenie o rúre dokazuje vŕtanie, ktoré obsahuje.
Výhody vo výrobe a servise valcov
Odpadá sekundárne obrábanie.Vŕtanie a honovanie-vo vlastnej réžii na 200 mm vývrte znamená náročný strojový čas na hlaveň; jeho nákupom sa úplne odstráni táto operácia a jej riziko šrotu.
Predvolená kompatibilita tesnení.Každý valec je v rámci tolerančného pásma a pásma drsnosti, ktoré katalógy tesnení predpokladajú - žiadne na-nasadenie valca alebo selektívnu montáž.
Konzistentné dávky.H8 naprieč výrobnou šaržou znamená zameniteľnosť hlavne-k-hlavni, čo umožňuje valcom bežať bez toho, aby sa každý vývrt zmeral do zhodných sád.
Opraviteľnosť.Servisné dielne skladujú brúsené rúry v bežnej zmesi (ST52, E355, 27SiMn, SAE 1020) a vyrábajú náhradné hlavne proti opotrebovaným valcom z akéhokoľvek zariadenia.
Využitie-dodacieho času.Honovaná trubica skrátená-na{1}}dĺžku premení zásobu hlavne z obrábacej úlohy na nákupnú riadkovú položku, čím sa skráti plán výroby valca.
Čo skontrolovať pri príchode skúmavky
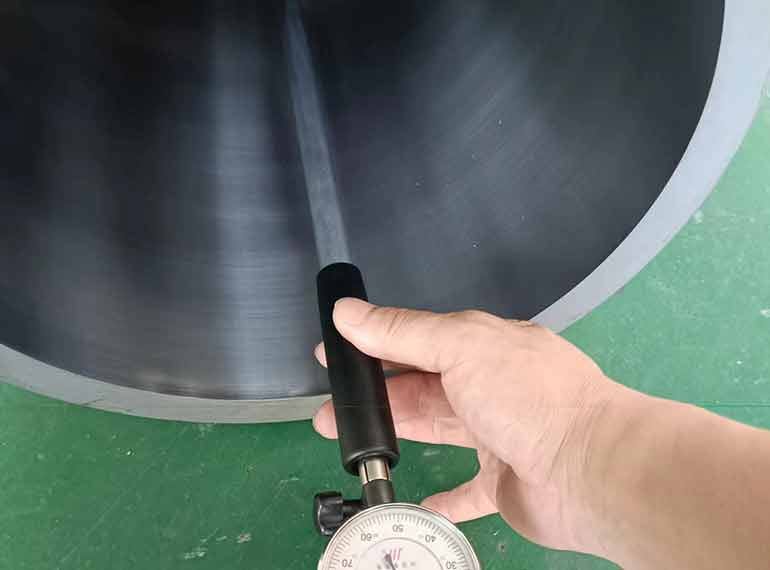
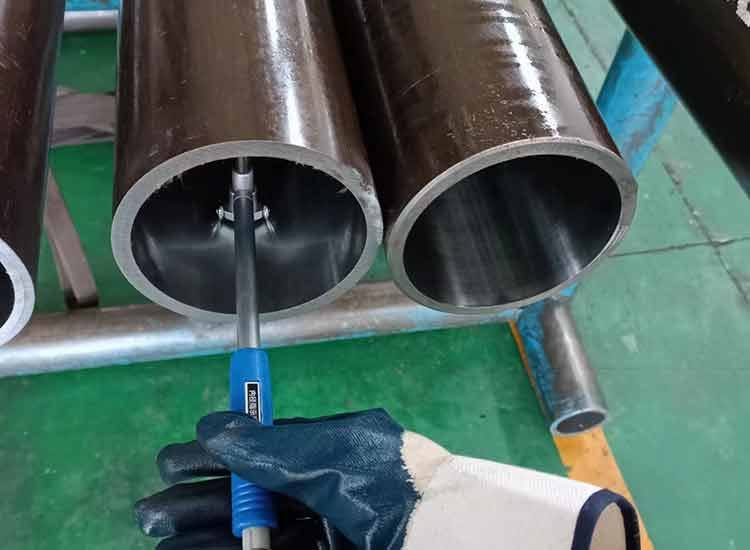
Pretože otvor je hotový výrobok, vstupná kontrola je rýchla, ale stojí za to vykonávať ju dôsledne: zmerajte otvor v niekoľkých bodoch pozdĺž a okolo rúry (H8 by mala držať všade, nielen v strednej{1}}dĺžke); skontrolujte, či je povrch Ra 0,2–0,4 µm viditeľným, rovnomerným krížovým-šrafovaním; nahliadnite do otvoru, aby ste dosiahli rovnosť; potvrdiť stenu a OD oproti objednávke; skontrolujte hrdzavosť alebo poškodenie pri preprave vývrtu; a zosúladiť tepelné číslo certifikátu so zásielkou.
Ako zadať objednávku honovaných rúrok
ID otvoru a trieda tolerancie (štandard H8, voliteľné H9)
OD a stenu, alebo pracovný tlak a konštrukčný faktor, aby sme ich mohli navrhnúť
Stupeň: ST52/E355 ako štandard; E470 alebo 27SiMn pre vysoké zaťaženie; nehrdzavejúce pre korozívne služby
Dodacia podmienka: uveďte +SR / BK+S vždy, keď bude hlaveň zvarená
Povrch: honovaný Ra 0,2–0,4 µm (povrch SRB prijateľný pre veľké otvory - pozri porovnávaciu stránku)
Dĺžka: sklad, pevná alebo narezaná-na-dokončenú-dĺžku s toleranciou
Príprava konca: obyčajný štvorcový-rezaný, skosený alebo opracovaný na výkres
Certifikát: EN 10204 3.1 so správou o rozmeroch a drsnosti
Množstvo a cieľový prístav
Test a kontrola

Požiadajte o cenovú ponuku na zásobu valcových sudov
Pošlite nám ID a toleranciu otvoru, stenový alebo pracovný tlak, triedu a stav dodávky a požadované dĺžky. Dodávame honované rúrkové hlavne s ID 32 – 500 mm, H8, Ra 0,2 – 0,4 µm, s certifikáciou EN 10204 3.1 a službou narezania-na-dĺžku:sales@gneetube.com.
FAQ
Prečo valec hydraulického valca potrebuje brúsený vývrt?
Pretože tesnenia piestu bežia priamo na vnútornom povrchu rúrky počas životnosti valca. Honovaný otvor pri ISO H8 a Ra 0,2–0,4 µm poskytuje tesneniu rozmerovo presnú klznú plochu s nízkym-trením s 30–45 stupňovým priečnym-šrafovaním, ktoré zadržiava mazací olej - v podmienkach, ktoré-nakreslený otvor pri Ra 1,6–3,2 µm nemôže poskytnúť.
Čo robí honovaná trubica vo vnútri valca?
Je to valec valca: tlaková hranica, ktorá obsahuje pracovný olej, jazdná plocha, po ktorej sa pohybuje piest a jeho tesnenia, a vodiaca geometria, ktorá udržuje piest vycentrovaný počas celého zdvihu. Všetky tri funkcie zabezpečuje samotná rúra bez ďalšieho opracovania otvoru.
Je hladší vývrt vždy lepší pre životnosť tesnenia?
Nie. Pod približne Ra 0,1 µm povrch nedokáže udržať mazací film, takže teplo spôsobené trením a opotrebovanie tesnenia stúpa. Krížový-šrafovaný povrch pri Ra 0,2–0,4 µm je to, čo tesnenia potrebujú; zrkadlové povrchy sú bežnou mylnou predstavou, nie špecifikáciou.
Môže sa honovaná trubica použiť aj pre pneumatické valce?
áno. Pneumatické valce používajú rovnakú honovanú konštrukciu s menšími otvormi, typicky 20–100 mm, s povrchom Ra 0,4 µm alebo jemnejším a s menovitým tlakom okolo 1 MPa (10 bar). Nízke, stabilné trenie honovaného otvoru umožňuje milióny cyklov zdvihu, na ktoré sú pneumatické pohony určené.
Čo sa stane s honovaným vývrtom, keď sa zvaria koncovky a porty?
Ak zvyškové napätie a prívod tepla nie sú kontrolované, vŕtanie sa môže vychýliť z priameho alebo lokálneho skreslenia. Špecifikácia honovanej rúrky v stave bez napätia- (BK+S podľa DIN 2391, +SR podľa EN 10305-1) a použitím riadeného prívodu tepla na hrdliach portov udržiava dieru v rámci tolerancie priamosti počas výroby.
Aké triedy sa používajú na honované valcové rúrky?
ST52.3 (DIN 2391) a E355 (EN 10305-1), obe s minimálnou výťažnosťou 355 MPa, sú štandardné sudové triedy na celom svete. Hlavne s vyšším-záťažom používajú E470 alebo 27SiMn, štrukturálne rúry používajú CK45 a lodné alebo umývacie valce používajú leštenú nehrdzavejúcu 304/316. Všetky sú vybrúsené na rovnakú toleranciu H8.
Dá sa opotrebovaný valec opraviť brúsenou rúrou?
Áno, a toto je jedna zo základných aplikácií honovaných trubíc. Opravovne režú honovanú rúru na dĺžku a zvárajú ju do náhradných sudov pre banské lopaty, vozidlá na svoz odpadu a priemyselné lisy. Honovanie je tiež proces rezania s nízkou -silou, ktorý koriguje geometriu, a preto je-prehonovanie opotrebovaných sudov praktické tam, kde nie je leštenie valcom.
Aké dokumenty prichádzajú so zásielkou honovaných rúr?
Štandardné balenie je certifikát frézy EN 10204 3.1, ktorý sa dá vysledovať k číslu tepla, plus protokol o rozmeroch (vŕtanie merané vo viacerých bodoch, stena, priamosť) a údaje o drsnosti povrchu hotového vývrtu. Na požiadanie je možné zabezpečiť kontrolu treťou stranou (SGS, BV, TÜV).
Záver
Honovaná rúrka si zasluhuje svoje miesto v hydraulickom valci, pretože prichádza ako hotový valec: otvor pri H8 a Ra 0,2 – 0,4 µm s 30 – 45 stupňovým priečnym-šrafovaním tesnení, rovnosť, ktorá ich udržuje rovnomerne zaťažené, stena, ktorá drží tlak bez toho, aby prechádzala do oválu, a dodávacie podmienky, ktoré prežijú zváranie valca. Špecifikujte tieto vlastnosti vzhľadom na výkon valca - nielen jeho katalógový tlak - a otvor, ktorý opúšťa valcovňu rúr, je stále ten, ktorý je v prevádzke aj po rokoch.